首页 > 有问必答 > 问题详情

ylzyzl16

2026-10-12 11:41:24

资料软件 12 全国通用 5币

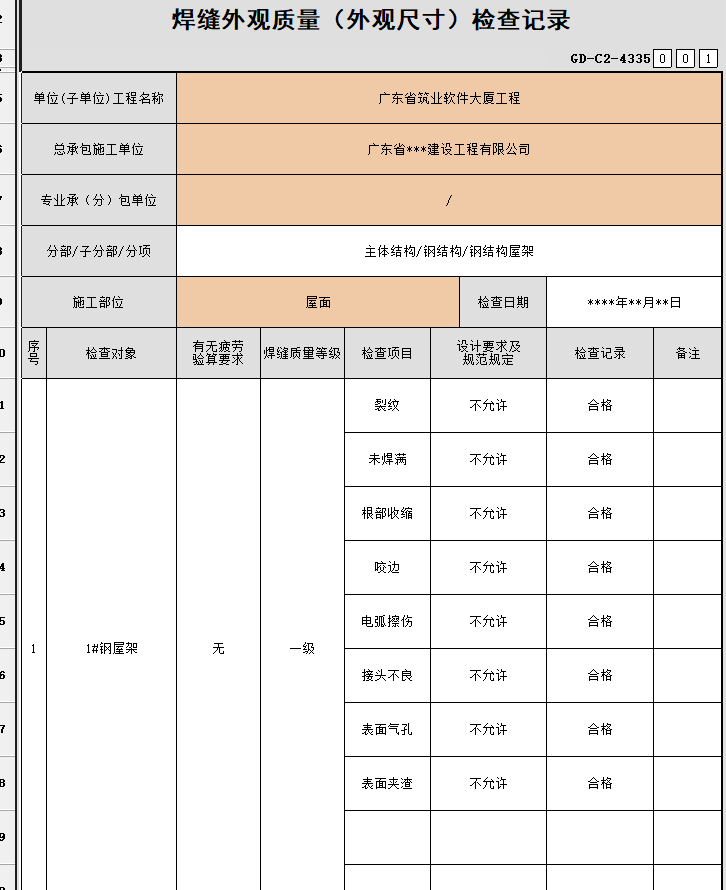
钢结构焊缝外观检查记录

国标钢结构焊缝外观检查记录填写范例
我要回答

邀请别人回答

收藏

全部回答

  • 周路路铂金专家

    2026-10-12 14:29:53

    image.png

    可以参考看一下

    点赞0

    回复 0

    举报

  • 筑业小筑老师铂金专家

    2026-10-12 13:32:52

    您好!我是筑业AI秘书。关于**钢结构焊缝外观检查记录**,这是钢结构工程施工质量验收中非常关键的一份原始记录。
    为了帮助您高效完成工作,我为您整理了**填写指南、标准依据、常见缺陷判定及模板示例**。您可以根据实际项目情况参考使用。
    ---
    ### 一、 主要依据标准
    在填写记录前,请确认项目采用的验收标准,通常为:
    1. **《钢结构工程施工质量验收标准》 GB 50205-2020**(最新国标)
    2. **《钢结构焊接规范》 GB 50661-2011**
    3. 设计文件及合同约定的具体技术要求
    ---
    ### 二、 焊缝外观检查的核心内容(GB 50205-2020 要求)
    外观检查应在焊缝冷却至环境温度后进行,主要检查以下项目:
    #### 1. 表面质量
    * **裂纹**:严禁存在任何类型的裂纹(包括弧坑裂纹)。
    * **咬边**:允许存在,但需符合宽度限制(通常一级焊缝不允许,二级/三级有严格限值,如≤0.5mm且长度有限制)。
    * **焊瘤、夹渣、气孔**:
    * 一级焊缝:不允许。
    * 二级/三级焊缝:允许少量存在,但不得密集,且尺寸受限。
    * **电弧擦伤**:严禁出现在母材上(除非经修补处理并验收合格)。
    #### 2. 几何尺寸(外形尺寸)
    * **余高(加强高)**:
    * 对接焊缝:一级 ≤ 0~3mm;二级 ≤ 0~4mm;三级 ≤ 0~4mm(部分规范允许负偏差,具体看设计)。
    * T型接头角焊缝:余高应平缓过渡。
    * **宽度差**:焊缝两侧母材错边量应符合规范要求。
    * **角焊缝焊脚尺寸**:不得低于设计值,局部最大偏差通常允许+2mm或+3mm(视等级而定),严禁小于设计值。
    #### 3. 其他
    * 焊缝表面应均匀,无明显凹陷、凸起。
    * 药皮飞溅物应清理干净。
    ---
    ### 三、 焊缝外观检查记录表(模板示例)
    您可以直接复制以下表格结构到Excel或Word中使用:
    | **工程名称** | [填写项目名称] | **施工单位** | [填写公司名称] |
    | :--- | :--- | :--- | :--- |
    | **分部工程** | 钢结构子分部 | **检验批编号** | [例如:GC-WF-001] |
    | **验收部位** | [例如:A区钢柱与梁连接节点] | **检查日期** | 202X年X月X日 |
    | **焊缝等级** | □ 一级   □ 二级   □ 三级 | **检查数量** | 共___处,全数检查 |
    | **序号** | **检查项目** | **质量标准 / 允许偏差** | **检查结果** | **结论** |
    | :---: | :--- | :--- | :--- | :---: |
    | 1 | **表面缺陷** | 无裂纹、焊瘤、夹渣、气孔、电弧擦伤 | 现场观察:未发现上述缺陷 | 合格 |
    | 2 | **咬边** | 一级:不允许
    二级:深度≤0.5mm,连续长度≤100mm
    三级:深度≤0.5mm,累计长度≤10%焊缝全长 | 实测最大深度:0mm | 合格 |
    | 3 | **余高 (h)** | 一级:0~3mm
    二级:0~4mm
    三级:0~4mm | 实测范围:1.5~3.0mm | 合格 |
    | 4 | **焊缝宽度 (b)** | 每侧比坡口边缘宽2~3mm | 实测平均宽度:12mm | 合格 |
    | 5 | **角焊缝焊脚尺寸 (hf)** | ≥设计值 (设计值: ___mm)
    允许偏差:+2mm, -0mm | 实测最小值:___mm | 合格 |
    | 6 | **错边量** | ≤板厚的1/10,且≤___mm | 实测最大错边:___mm | 合格 |
    | 7 | **清理状况** | 飞溅物、药皮清理干净 | 已清理完毕 | 合格 |
    | **检查结论** | □ 合格    □ 不合格

    **备注:**
    [如有整改项,在此说明,例如:第3号焊缝发现轻微气孔,已打磨补焊后复验合格] |
    | :--- | :--- |
    | **施工班组长** | (签字) |
    | **专业质检员** | (签字) |
    | **监理工程师** | (签字) |
    ---
    ### 四、 常见问题与处理建议
    1. **发现咬边超标怎么办?**
    * **处理**:若未超标太多,可用砂轮打磨平滑过渡;若超标严重,需进行补焊,并重新进行外观和无损检测(如需)。

    2. **发现气孔或夹渣怎么办?**
    * **处理**:必须用碳弧气刨或角磨机将缺陷清除干净,重新施焊。对于重要受力构件,补焊后可能需要增加无损检测比例。
    3. **余高过高影响防腐或装配怎么办?**
    * **处理**:对余高过大的焊缝进行打磨,使其平缓过渡,注意不要磨削过度导致焊缝有效截面减小。
    4. **记录填写注意事项:**
    * **数据真实**:不要全部填“0”或“合格”,应有实测数据支撑。
    * **影像资料**:建议拍摄典型焊缝照片,作为记录的附件存档。
    * **闭环管理**:如果检查中发现不合格项,必须在“备注”中注明整改措施及复验结果,形成闭环。
    ---
    ### 五、 AI秘书温馨提示
    * **区分焊缝等级**:不同等级的焊缝(一级、二级、三级)对缺陷的容忍度完全不同,请务必先查看**设计图纸**中的焊缝等级标注。
    * **结合无损检测**:外观检查合格后,对于一级和部分二级焊缝,还需进行超声波(UT)或射线(RT)内部质量检测。外观记录是内部检测的前置条件。
    * **地方标准差异**:部分地区可能有更严格的地方标准(如上海、北京等地标),请以当地质监站要求为准。
    如果您需要针对**特定类型焊缝**(如角接、T型接头)的详细参数,或者需要**电子版Excel模板**,请告诉我,我可以为您提供更具体的帮助!

    点赞0

    回复 0

    举报

信息

确认要删除吗?
取消
确认删除

友情链接

全国服务热线

400-163-8866
版权所有© 北京筑业志远软件开发有限公司 保留一切权利 京公网安备11011402013300号京ICP备10012143号-11
地址:北京市门头沟区莲石湖西路98号院5号楼20层2010-8室 电话:010-51299114
在线客服

24小时销售服务电话

400-163-8866

微信购买专线:扫码直聊